
光学式スキャンの原理

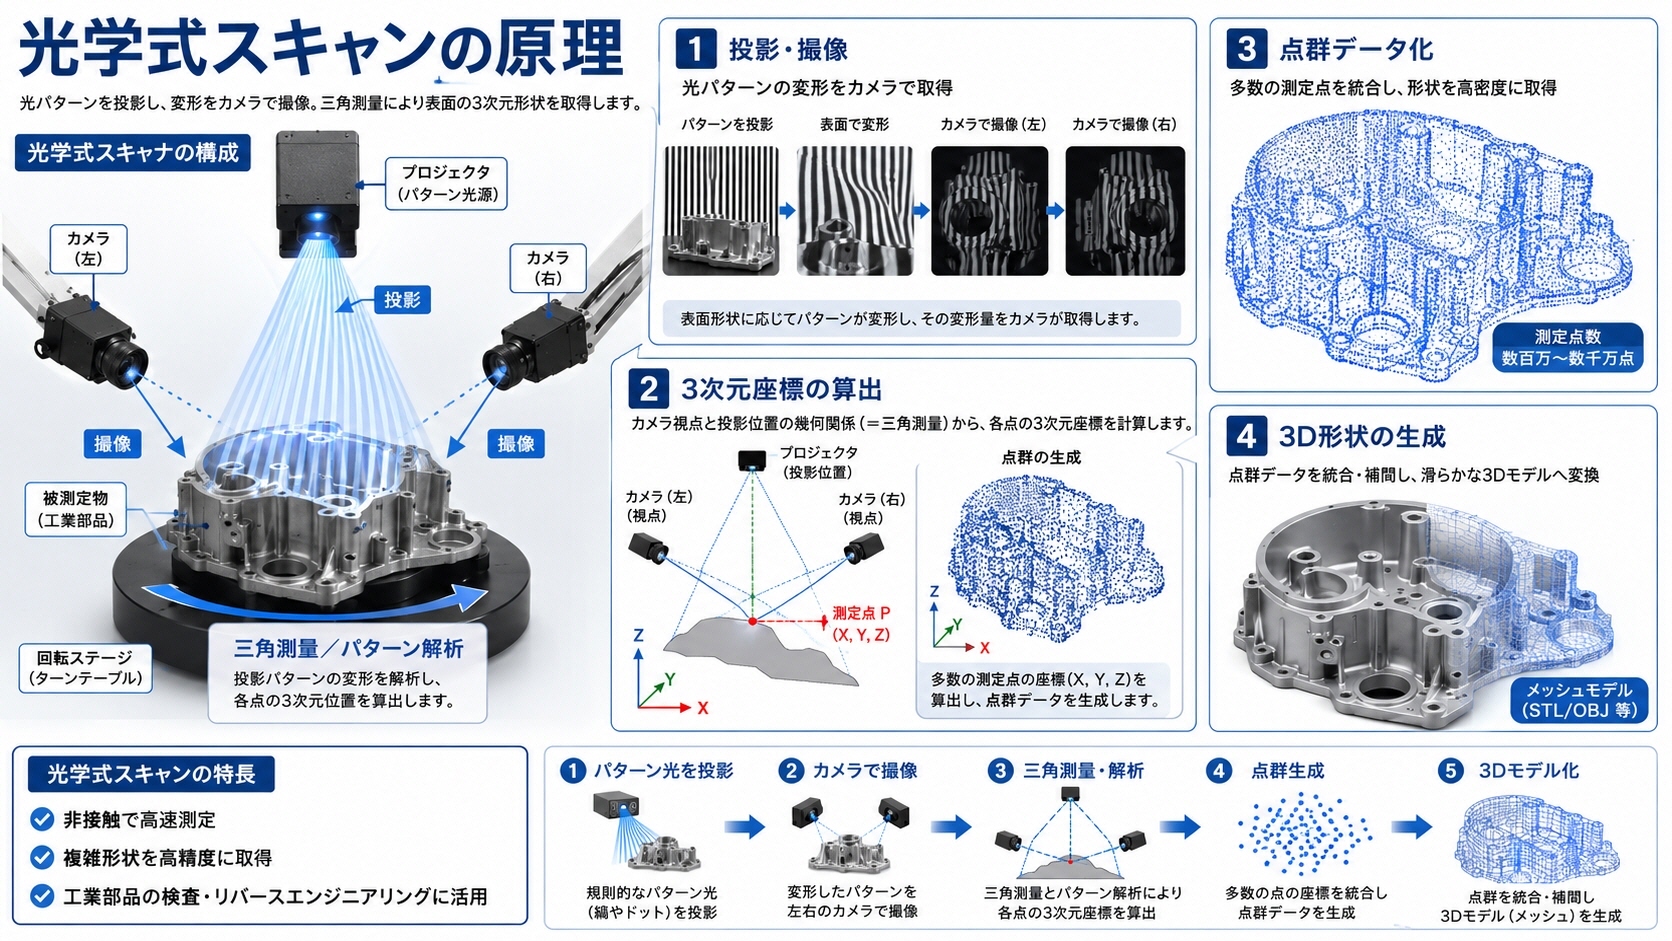
対象物の表面に光を照射し、その反射光や投影パターンの変化をカメラで読み取ることで、立体形状をデジタルデータとして取得する技術です。代表的な構造化光方式では、縞模様や格子状などのパターン光を対象物へ投影し、表面の凹凸によって生じるパターンの歪みを複数のカメラで撮影します。その画像を三角測量の原理で解析し、各測定点のXYZ座標を算出して点群データを生成します。対象物を多方向から測定し、取得したデータを位置合わせすることで全体形状を再現します。その後、ノイズ除去やメッシュ化を行い、寸法検査、CADモデリング、リバースエンジニアリング、品質管理などに活用できる高精度な3Dデータへ変換します。
主な考え方は次のとおりです。
1. 光を投影する
光学式3Dスキャンでは、最初の工程として対象物の表面に光を投影します。構造化光方式では、プロジェクターから縞模様や格子模様など、あらかじめ形状が決められたパターン光を照射します。レーザー方式では、細いレーザーラインを対象物の表面に沿って当てながら測定します。平らな面では投影された光は比較的まっすぐに見えますが、曲面や段差、凹凸がある部分では、その形状に応じて光のパターンが変形します。この変形した光をカメラやセンサーで撮影し、元の投影パターンとの差を解析することで、対象物表面の位置や高さ、曲面形状などを算出します。光の投影は、現物の立体形状を数値化するための重要な基礎工程です。

2. 光の変形を撮影する
対象物に投影した縞模様や格子模様などのパターン光が、表面の凹凸や曲面、段差によってどのように変形するかをカメラで撮影します。平らな面では模様は比較的規則正しく見えますが、凸部では広がったり曲がったりし、凹部では縮んだり位置がずれたりします。この変化を、光源とは異なる位置に配置した1台または複数台のカメラで高精度に記録します。撮影された画像には、対象物表面の高さや傾き、形状に応じたパターンのゆがみが含まれており、専用ソフトウェアがその変化量を解析します。この撮影工程が、現物の立体形状をXYZ座標として求めるための重要な情報源となります。

3. 距離を計算する
光を投影する位置と、その光を撮影するカメラの位置が異なることを利用して、対象物表面までの距離を計算します。対象物に凹凸や曲面があると、投影された縞模様や格子模様の見える位置が変化します。専用ソフトウェアは、この模様のずれ量と、あらかじめ設定されたプロジェクターとカメラの位置関係をもとに、三角測量の原理で各測定点までの距離を算出します。さらに、画像上の位置情報と組み合わせることで、対象物表面のX・Y・Zの三次元座標を求めます。多数の点について同じ計算を高速で行うことで、表面形状を高密度な点群データとして再現し、寸法測定や形状解析、CAD化などに利用できる3Dデータを作成します。

4. 点群として記録する
三角測量などによって求めた対象物表面のX・Y・Z座標を大量に取得し、それらを点群データとして記録します。点群は、数万点から数百万点以上の測定点が集まった三次元データで、対象物の外形や曲面、段差、凹凸などを細かく表現できます。各点には位置情報が含まれ、機種によっては色情報や反射強度なども同時に記録されます。1方向からでは見えない部分があるため、対象物を多方向からスキャンし、それぞれの点群を位置合わせして全体形状を再現します。取得した点群は、ノイズ除去や不要点の削除を行った後、メッシュデータへ変換し、寸法検査、形状比較、CADモデリング、リバースエンジニアリングなどに活用します。

5. 面データやCAD化へつなげる
3Dスキャンで取得した点群データは、そのままでは多数の点の集合であるため、設計や製造で使いやすい形状データへ変換します。まず、隣り合う点を結んで三角形の面を作り、対象物の表面形状を表すメッシュデータを生成します。さらに、用途に応じて平面、円筒、自由曲面などを解析し、NURBSなどを用いたサーフェスデータへ変換します。設計変更や加工に利用する場合は、基準面、穴、軸、フィレット、押し出し形状などを再構築し、編集可能なCADモデルとして作成します。完成したデータは、部品の再製作、寸法検査、設計変更、CAE解析、金型修正、3Dプリントなど、さまざまなものづくり工程に活用できます。

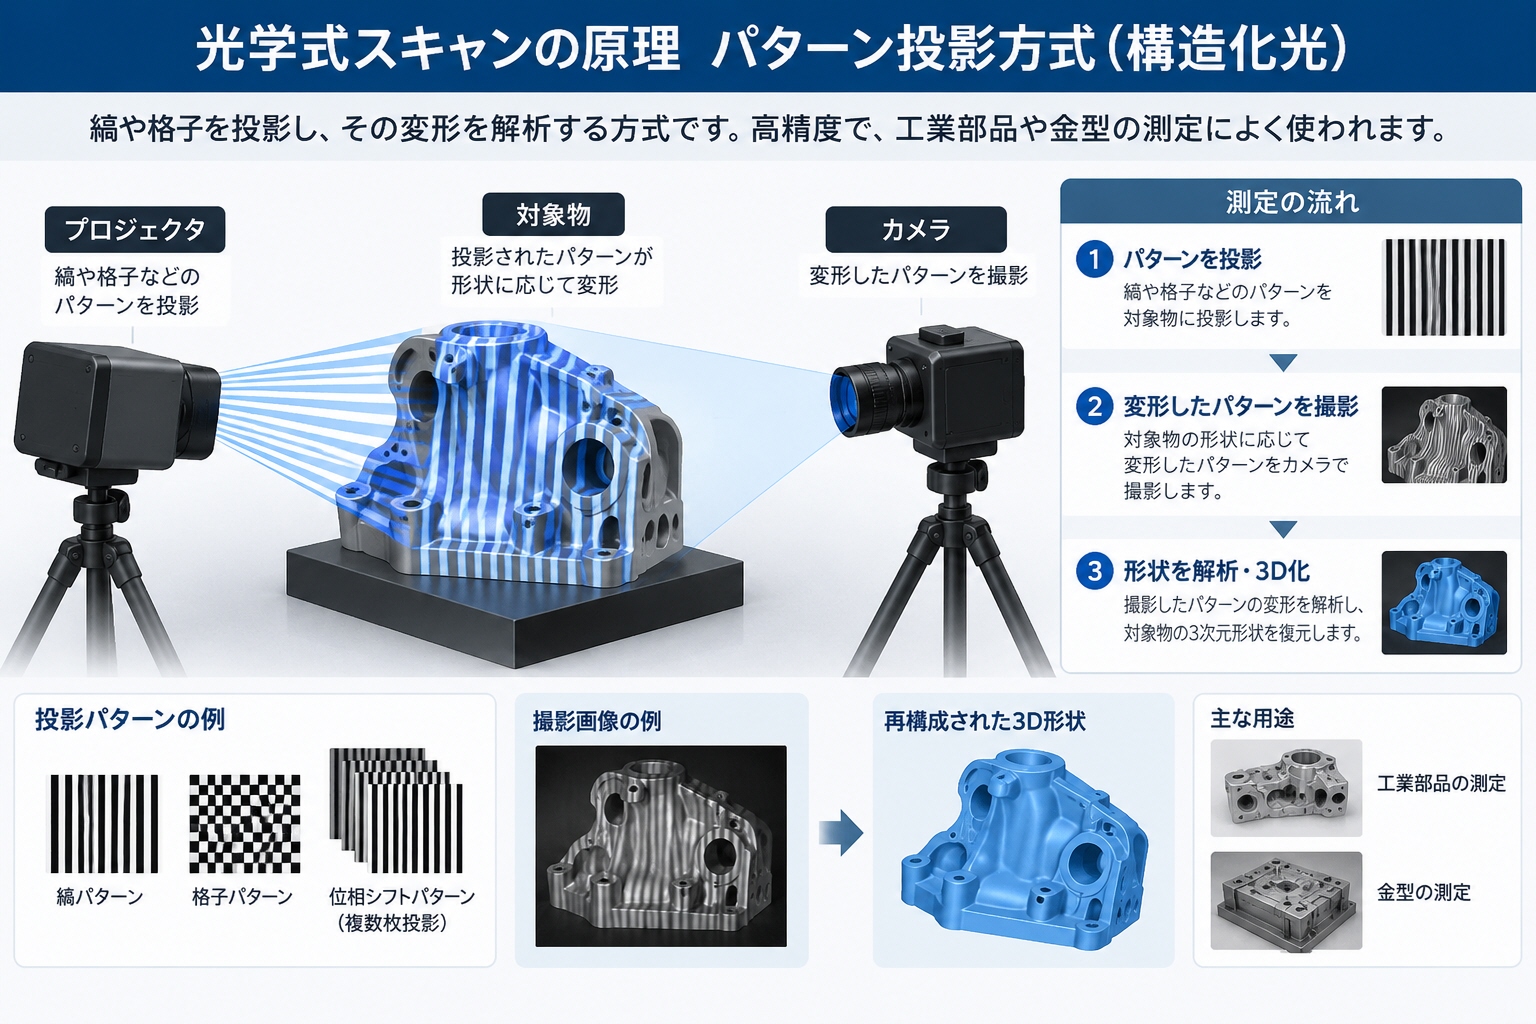
代表的な方式
パターン投影方式(構造化光)
縞や格子を投影し、その変形を解析する方式です。
高精度で、工業部品や金型の測定によく使われます。
レーザー方式
対象物にレーザー光を照射し、その反射光をセンサーで捉えることで、表面までの距離や三次元形状を測定する非接触式の3D計測方法です。測定した多数の座標点は点群データとして記録され、位置合わせやノイズ除去、メッシュ化などの処理を経て、CADデータや検査用データとして活用できます。複雑な曲面や細かな凹凸を短時間で取得できるため、機械部品、金型、鋳造品、自動車部品などの測定に適しています。また、設計CADとの偏差比較、摩耗や変形の確認、リバースエンジニアリング、品質管理にも利用されます。
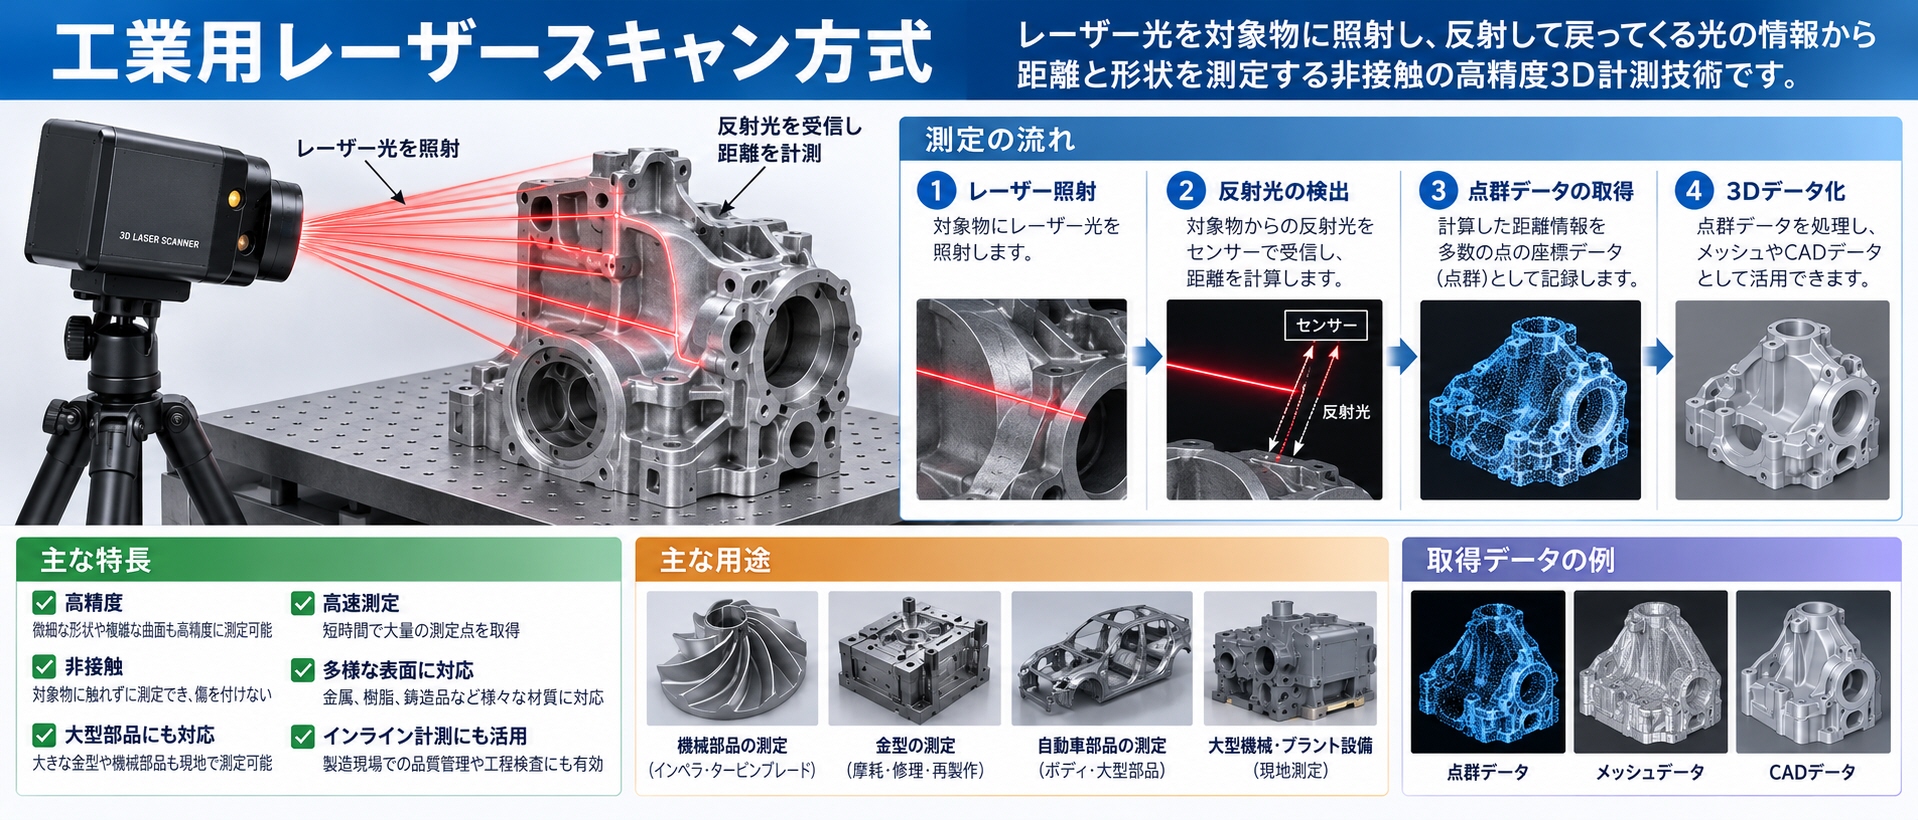
特長
- 複雑な形状を非接触で測定できる
- 微細な凹凸も取得しやすい
- 測定速度が比較的速い
- 対象物を傷つけにくい
注意点
- 黒色、透明、鏡面は測定しにくい
- 光の反射状態に結果が左右される
- 死角部分は取りにくい
- 高精度化にはキャリブレーションが重要
工業用途でのイメージ
- 金型や鋳造品の形状取得
- 摩耗や変形の確認
- CADデータとの比較検査
- リバースエンジニアリング
| <トップページ> |