光学式スキャン(光学スキャナー)には、多くの長所と短所があります。以下に、それぞれのポイントをまとめます。
長所
高精度な読み取り
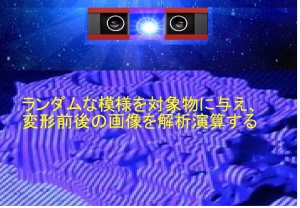
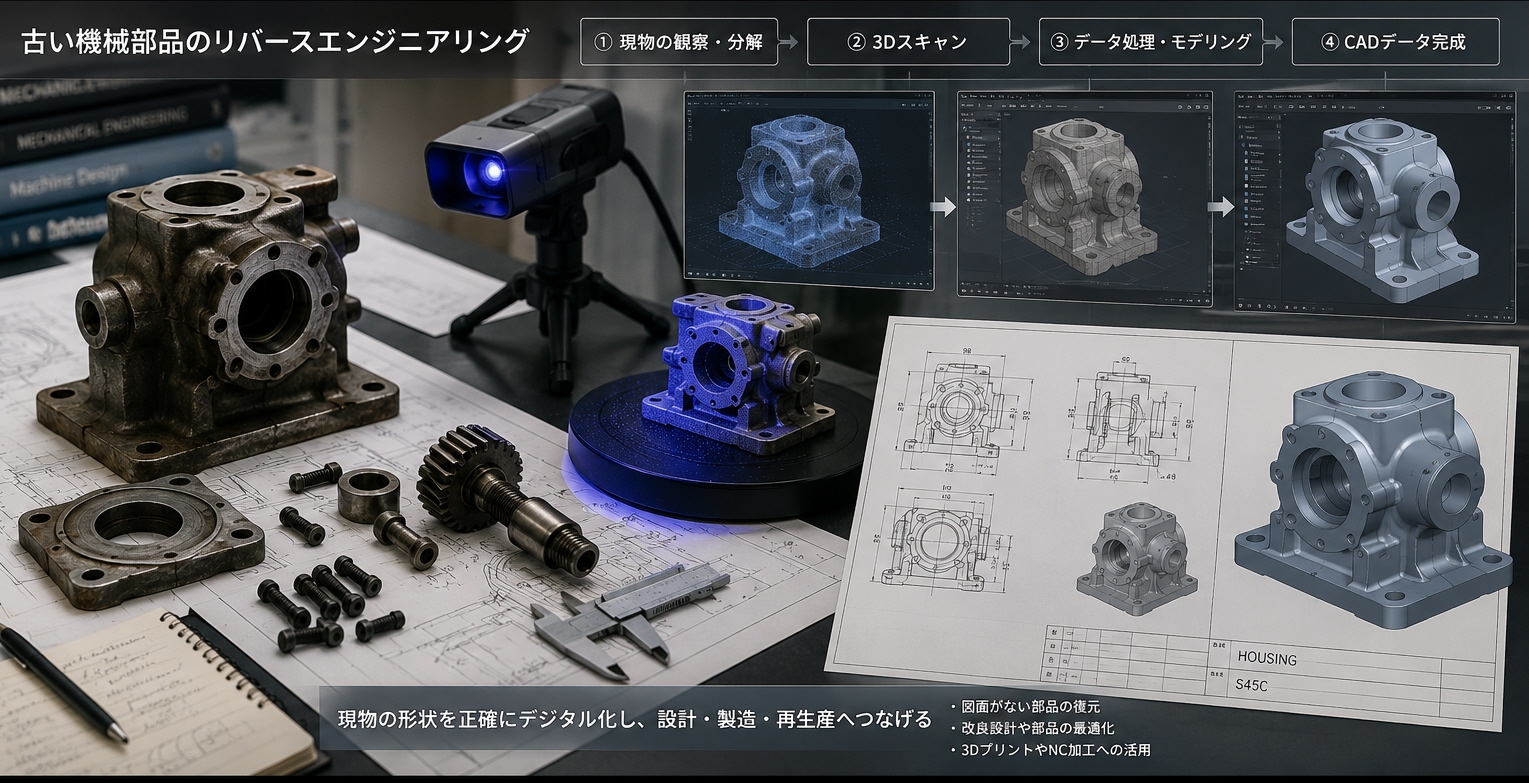
光学式スキャンの大きな長所は、対象物の表面形状を高精度かつ高密度に読み取れることです。対象物に構造化光やLED光などを照射し、その反射や投影パターンの変化を複数のカメラで解析することで、微細な凹凸や複雑な自由曲面まで三次元データとして取得できます。接触式測定のように測定子を対象物へ当てる必要がないため、柔らかい樹脂部品や傷つきやすい製品にも適しています。また、一点ずつ測るのではなく面全体を大量の点群として取得できるため、金型、鋳造品、樹脂成形品、機械加工部品などの形状確認、寸法比較、CADデータとの偏差解析、摩耗・変形の確認、リバースエンジニアリングなどに幅広く活用できます。精密な形状把握を短時間で行えることが、品質管理や製品開発の効率化につながります。
多用途性
光学式スキャンの大きな長所は、さまざまな形状・材質・大きさの対象物に対応できる多用途性です。金型、機械加工部品、鋳造品、樹脂成形品、自動車部品、試作品など、幅広い工業製品の三次元形状を非接触でデータ化できます。取得した点群やメッシュデータは、寸法測定や形状比較だけでなく、CADデータとの偏差解析、品質検査、摩耗・変形の確認、リバースエンジニアリング、製品設計、金型修正など多様な用途に活用できます。また、小型部品から比較的大きな製品、複雑な自由曲面まで測定しやすく、用途に応じてスキャナーや測定条件を選択できます。一度取得した3Dデータを設計・検査・解析など複数工程で再利用できるため、製品開発から製造、品質管理、保守まで幅広い場面で活用できる技術です。
非接触の読み取り
光学式スキャンの大きな長所は、対象物に測定器を直接触れずに形状を取得できる非接触の読み取りです。構造化光やLED光、レーザー光などを対象物へ照射し、反射光や投影パターンをカメラで解析することで、表面の三次元形状を点群データとして取得します。測定子を押し当てる必要がないため、柔らかい樹脂やゴム、薄肉部品、精密部品、傷つきやすい塗装面などにも適しています。また、接触による変形や傷、測定圧による誤差を抑えられる点もメリットです。複雑な自由曲面や微細な凹凸を広い範囲で効率よく読み取れるため、金型、成形品、鋳造品、試作品などの形状測定、品質検査、CAD比較、リバースエンジニアリングに幅広く活用されています。
速度
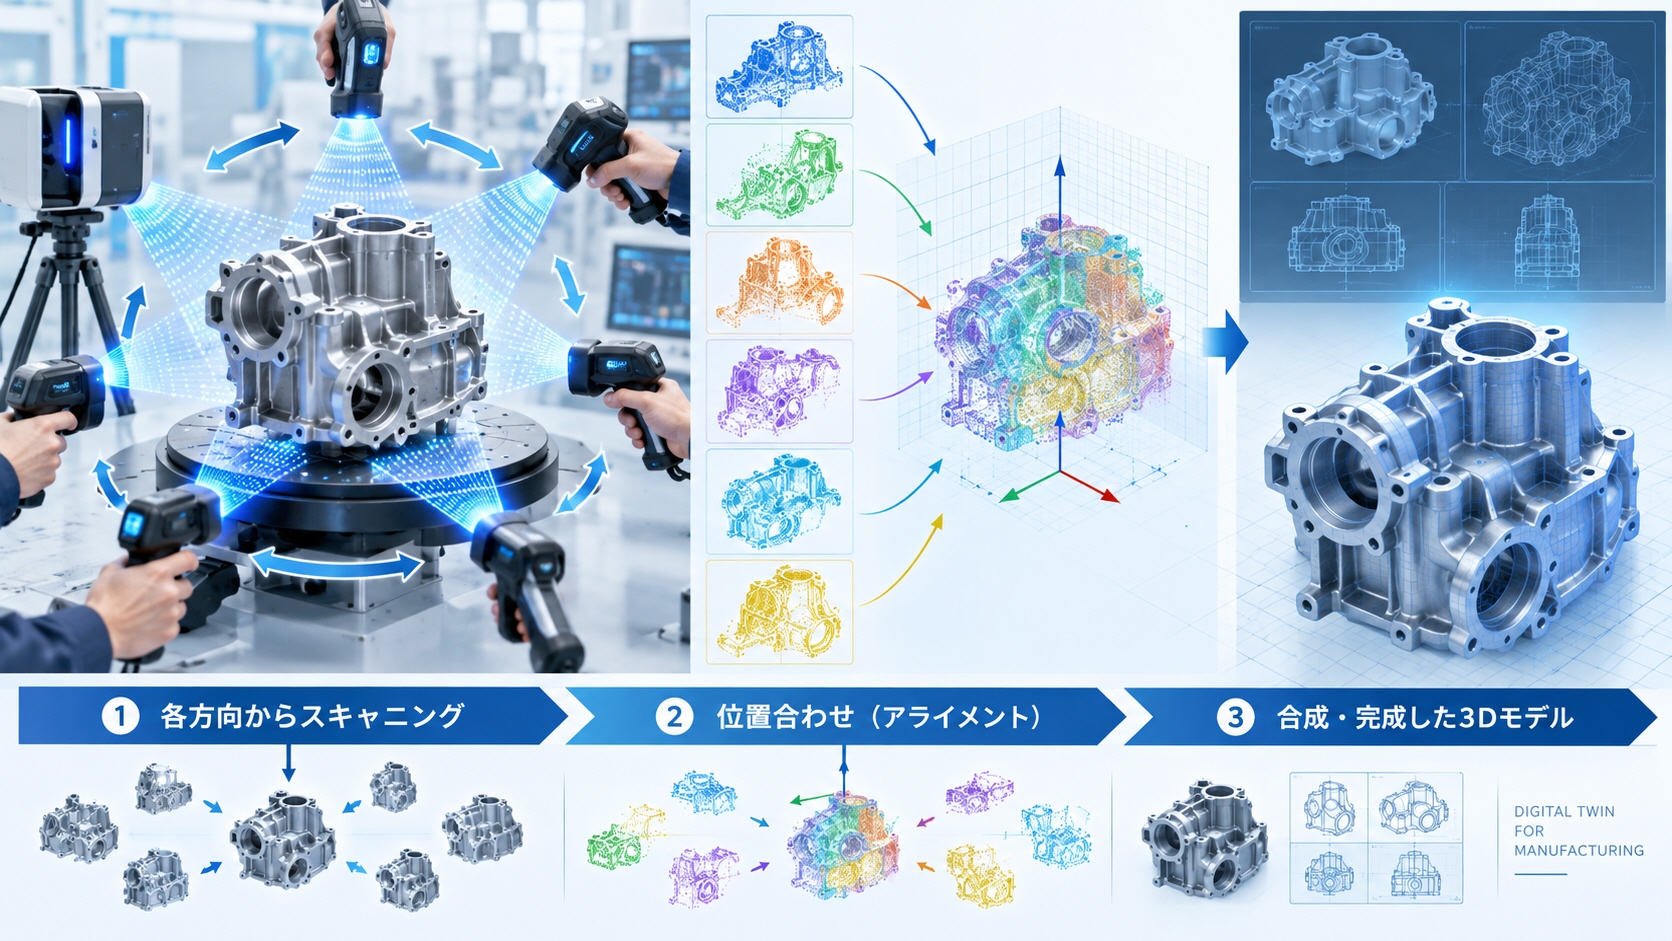
光学式スキャンの大きな長所は、対象物の三次元形状を短時間で効率よく取得できることです。接触式測定のように一点ずつ測定するのではなく、カメラと投影光を利用して広い範囲の形状を一度に読み取り、大量の点群データを高速に取得できます。そのため、複雑な自由曲面を持つ部品や測定箇所の多い金型、鋳造品、樹脂成形品、自動車部品などでも、測定時間の短縮が期待できます。また、複数方向からスキャンしたデータを統合することで、製品全体の三次元形状を効率的にデジタル化できます。短時間で形状情報を取得できるため、量産品の品質検査、CADデータとの偏差解析、試作品の評価、摩耗確認、リバースエンジニアリングなどにも適しており、測定工程の効率化や製品開発期間の短縮に役立ちます
短所
価格
光学式スキャンの短所の一つは、導入や運用に一定の費用がかかることです。特に高精度な工業用3Dスキャナーは、カメラや投影装置、専用ソフトウェア、校正用機器などを含めると設備費が高額になりやすく、測定精度や測定範囲が高性能になるほど価格も上昇する傾向があります。また、購入後もソフトウェアの保守契約、ライセンス更新、キャリブレーション、機器メンテナンス、操作教育などの費用が必要になる場合があります。さらに、取得した点群やメッシュをCADデータへ変換する場合には、専用ソフトや技術者による処理費も発生します。そのため、使用頻度が低い場合は自社導入だけでなく、外部の3Dスキャンサービスを利用する方法も含めて、費用対効果を検討することが重要です。
大きさと可搬性
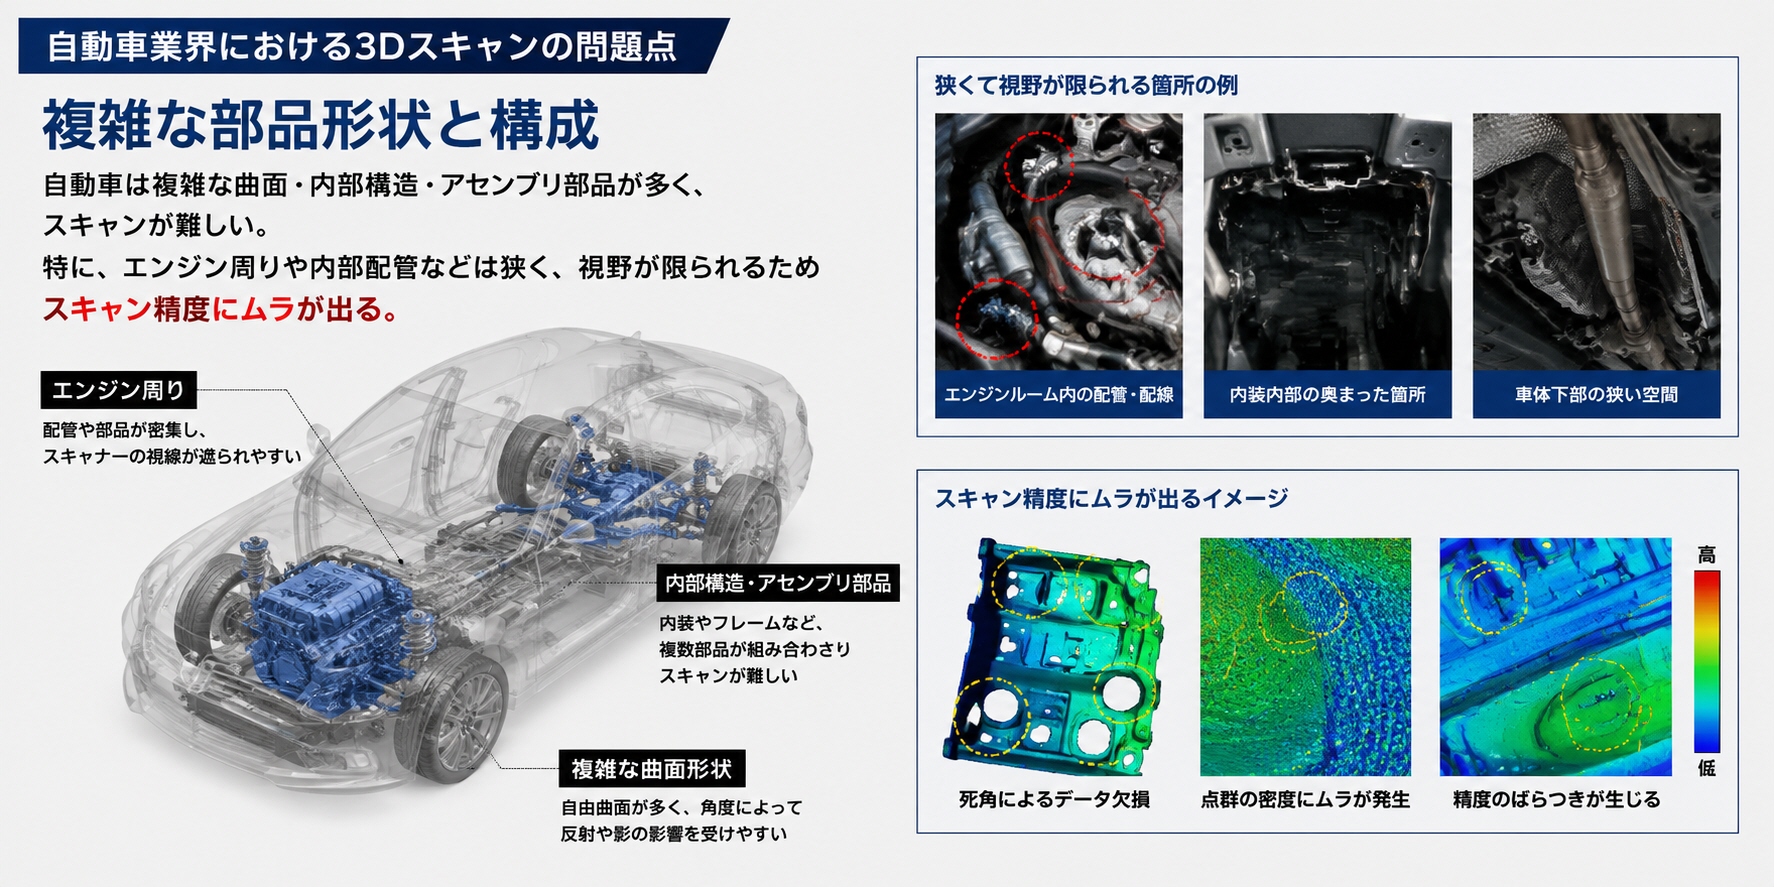
光学式スキャンでは、使用する装置の種類によって大きさや可搬性に制約が生じる場合があります。固定式の高精度3Dスキャナーは、カメラやプロジェクター、専用スタンド、制御用パソコンなどを組み合わせて使用するため、装置全体が大型化しやすく、設置場所の確保が必要です。また、大型の金型や機械設備など、測定対象物をスキャナーの設置場所まで移動できない場合には、現地へ機材を持ち込む必要があります。ハンディ型であれば可搬性は向上しますが、測定範囲や精度、作業者の操作方法によって結果が左右されることがあります。そのため、対象物のサイズ、重量、設置環境、要求精度を確認し、固定式・ハンディ式・出張測定など、用途に適した方式を選択することが重要です。
スキャン速度の限界
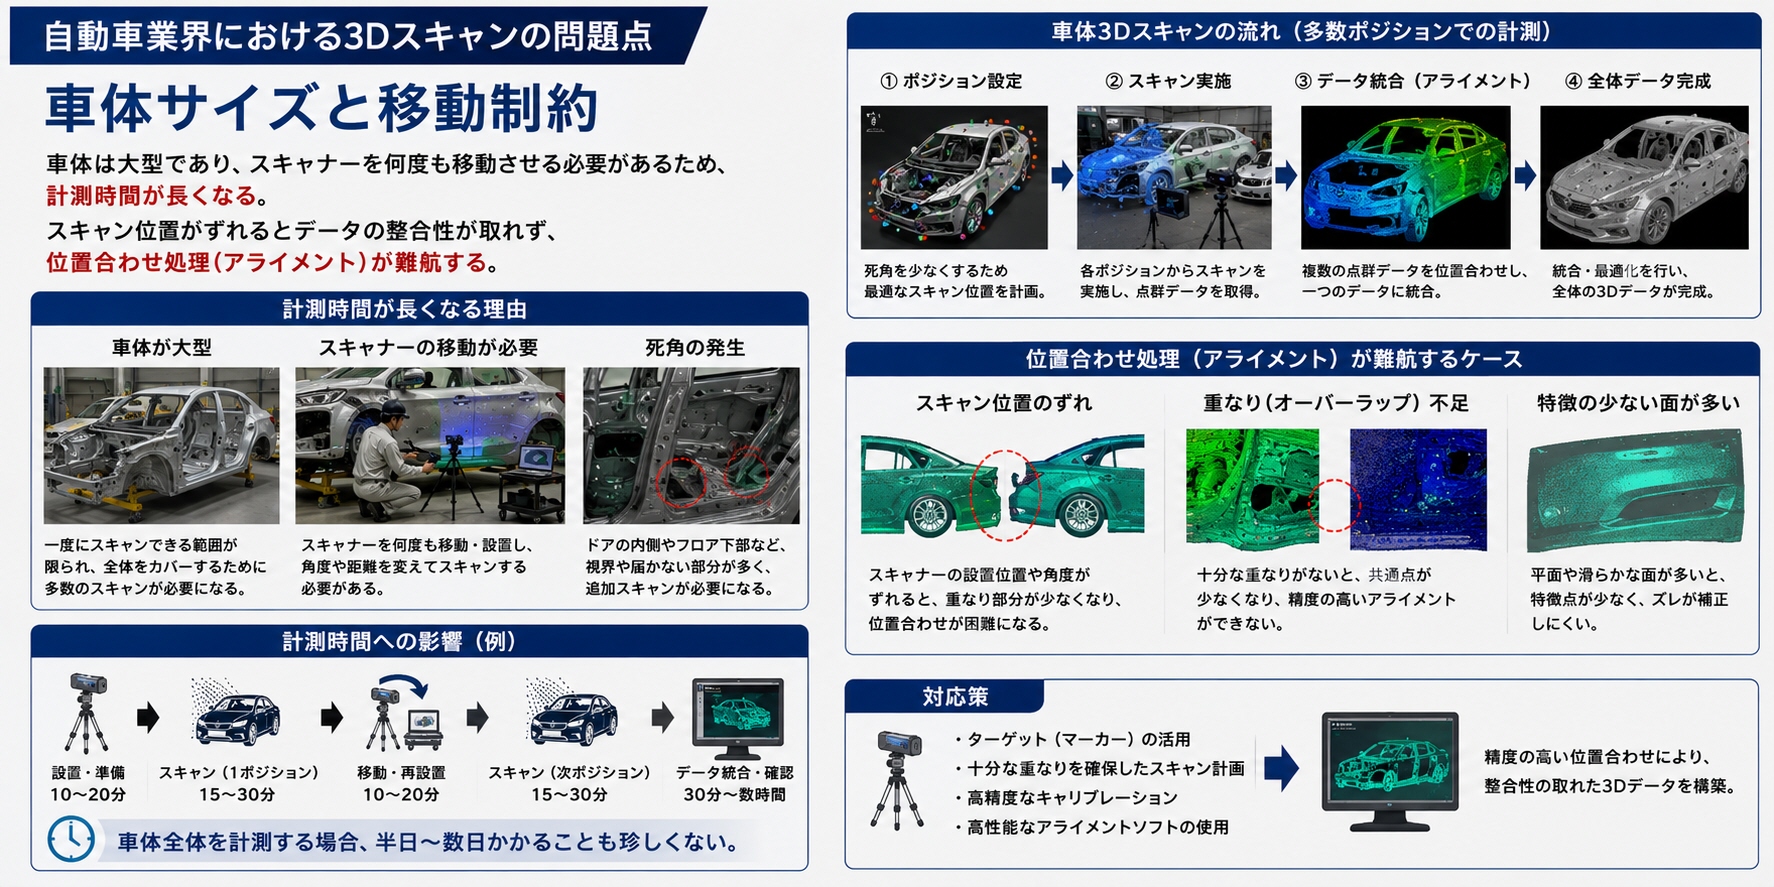
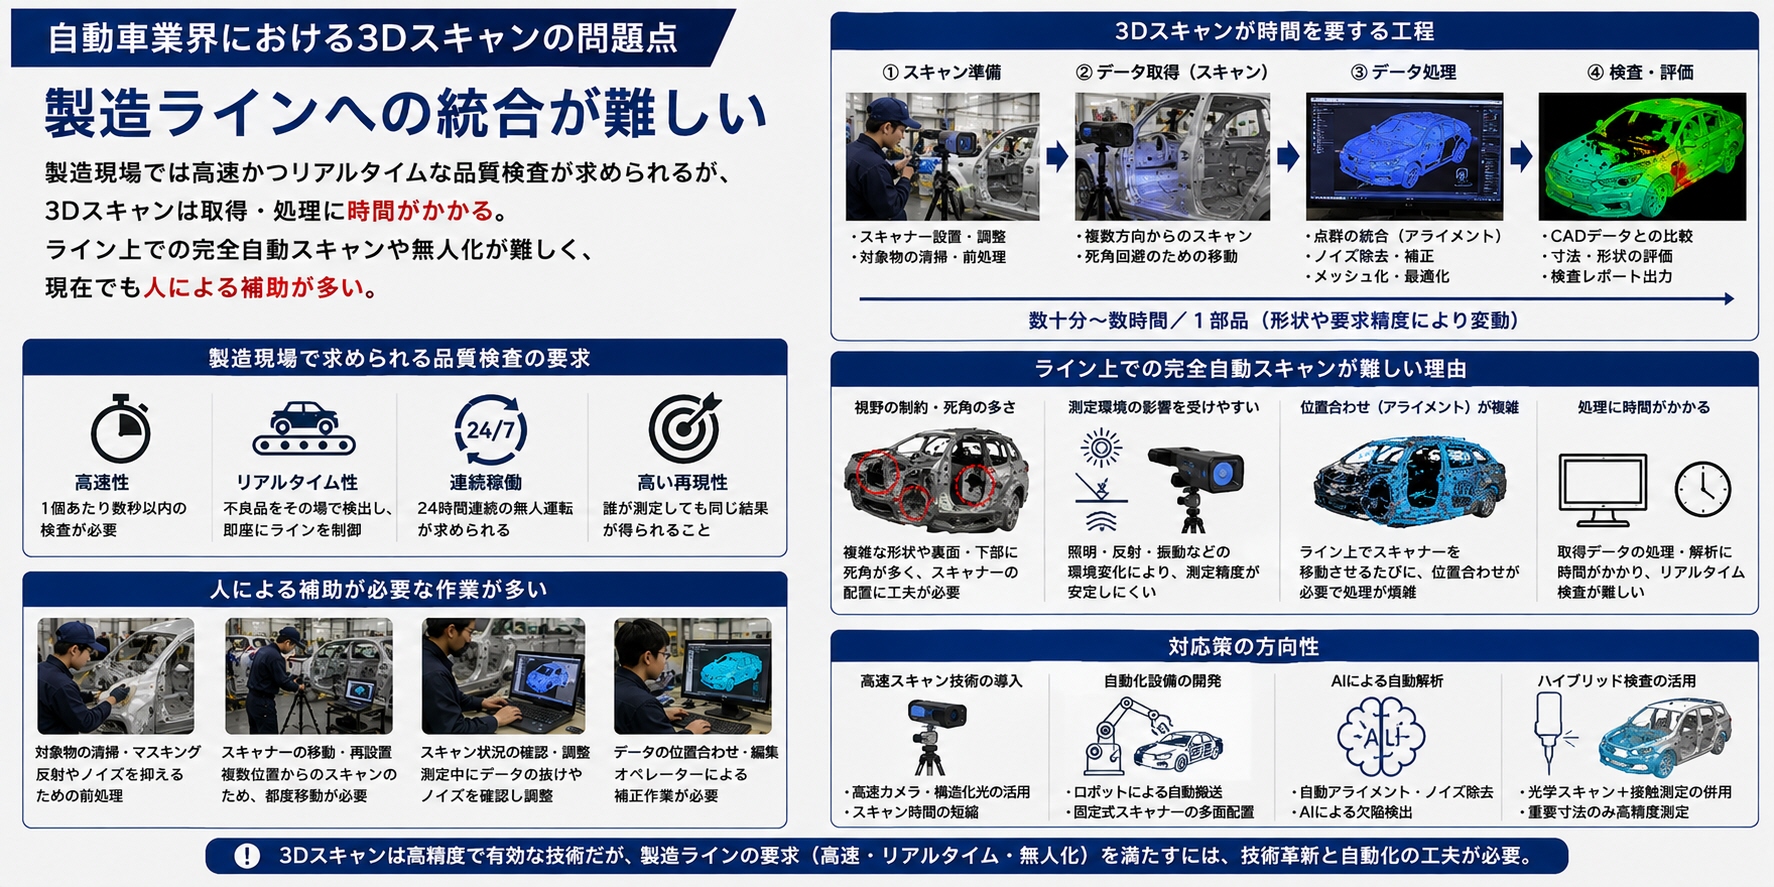
光学式スキャンは広い範囲を短時間で測定できる一方、対象物の条件によってはスキャン速度に限界があります。複雑な形状や大型部品では、一方向からでは死角が発生するため、対象物やスキャナーの位置・角度を変えながら複数回測定する必要があります。また、鏡面、黒色、透明・半透明の表面では光を正しく読み取りにくく、マットスプレーなどの前処理や再測定が必要になる場合があります。さらに、高精度・高解像度を求めるほど撮影回数や取得データ量が増え、データ統合やノイズ除去などの後処理にも時間がかかります。そのため、単純な形状では高速でも、複雑な金型や大型工業部品では、測定準備からデータ処理まで含めた作業時間を考慮することが重要です。
表面の反射や光の条件に影響されやすい
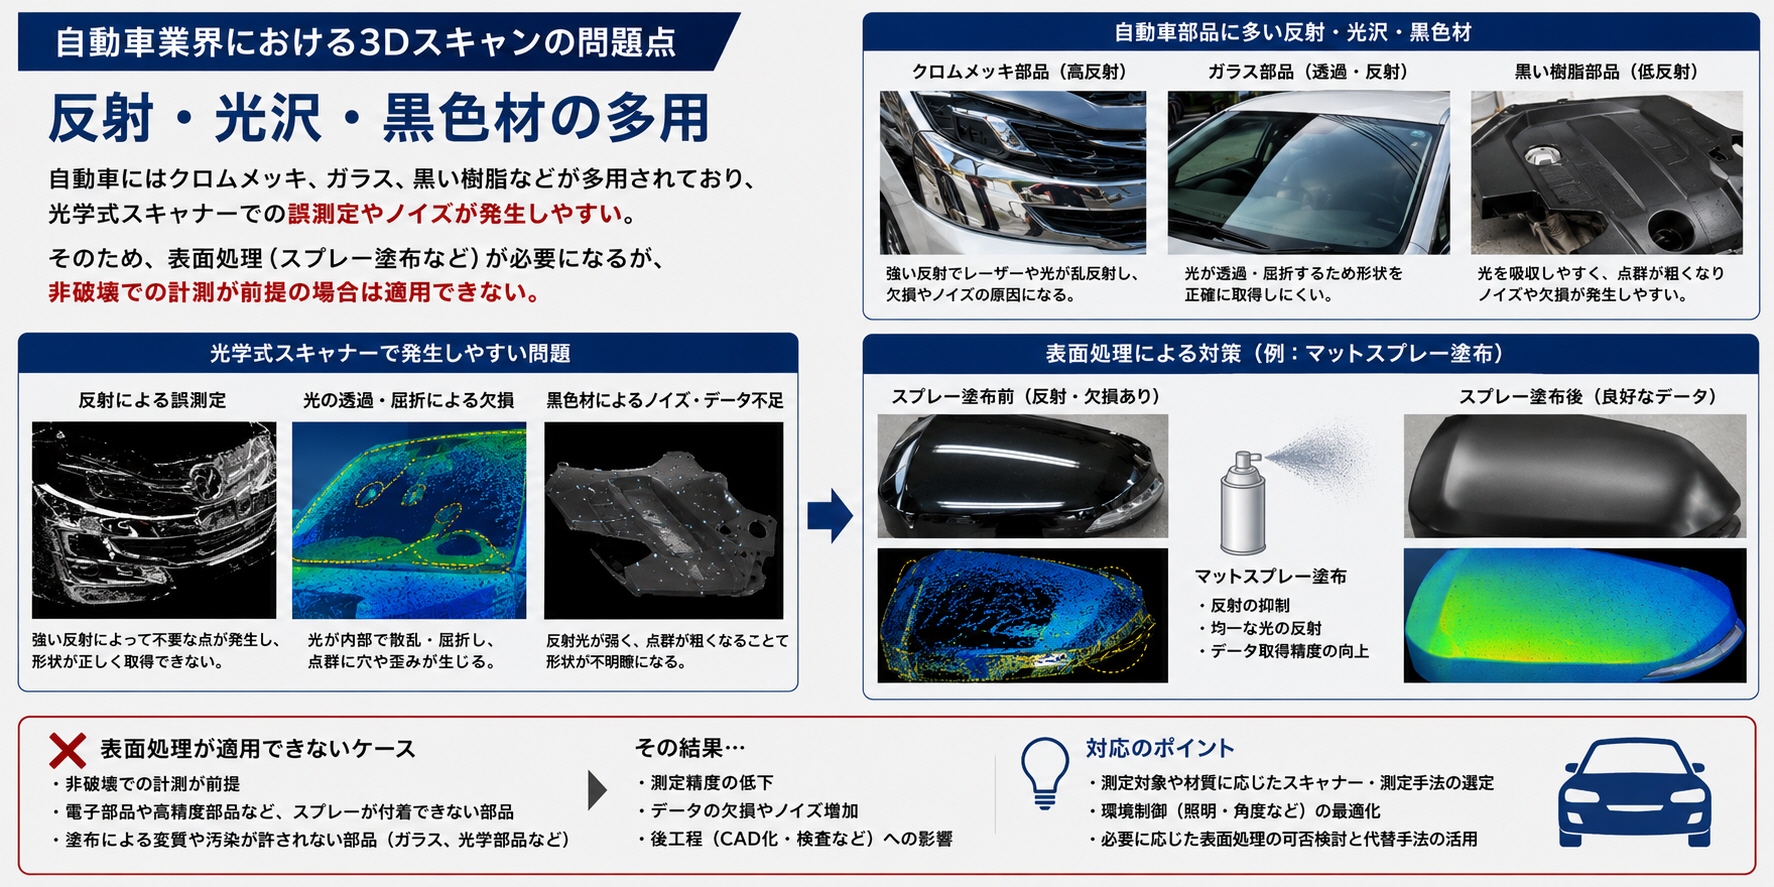
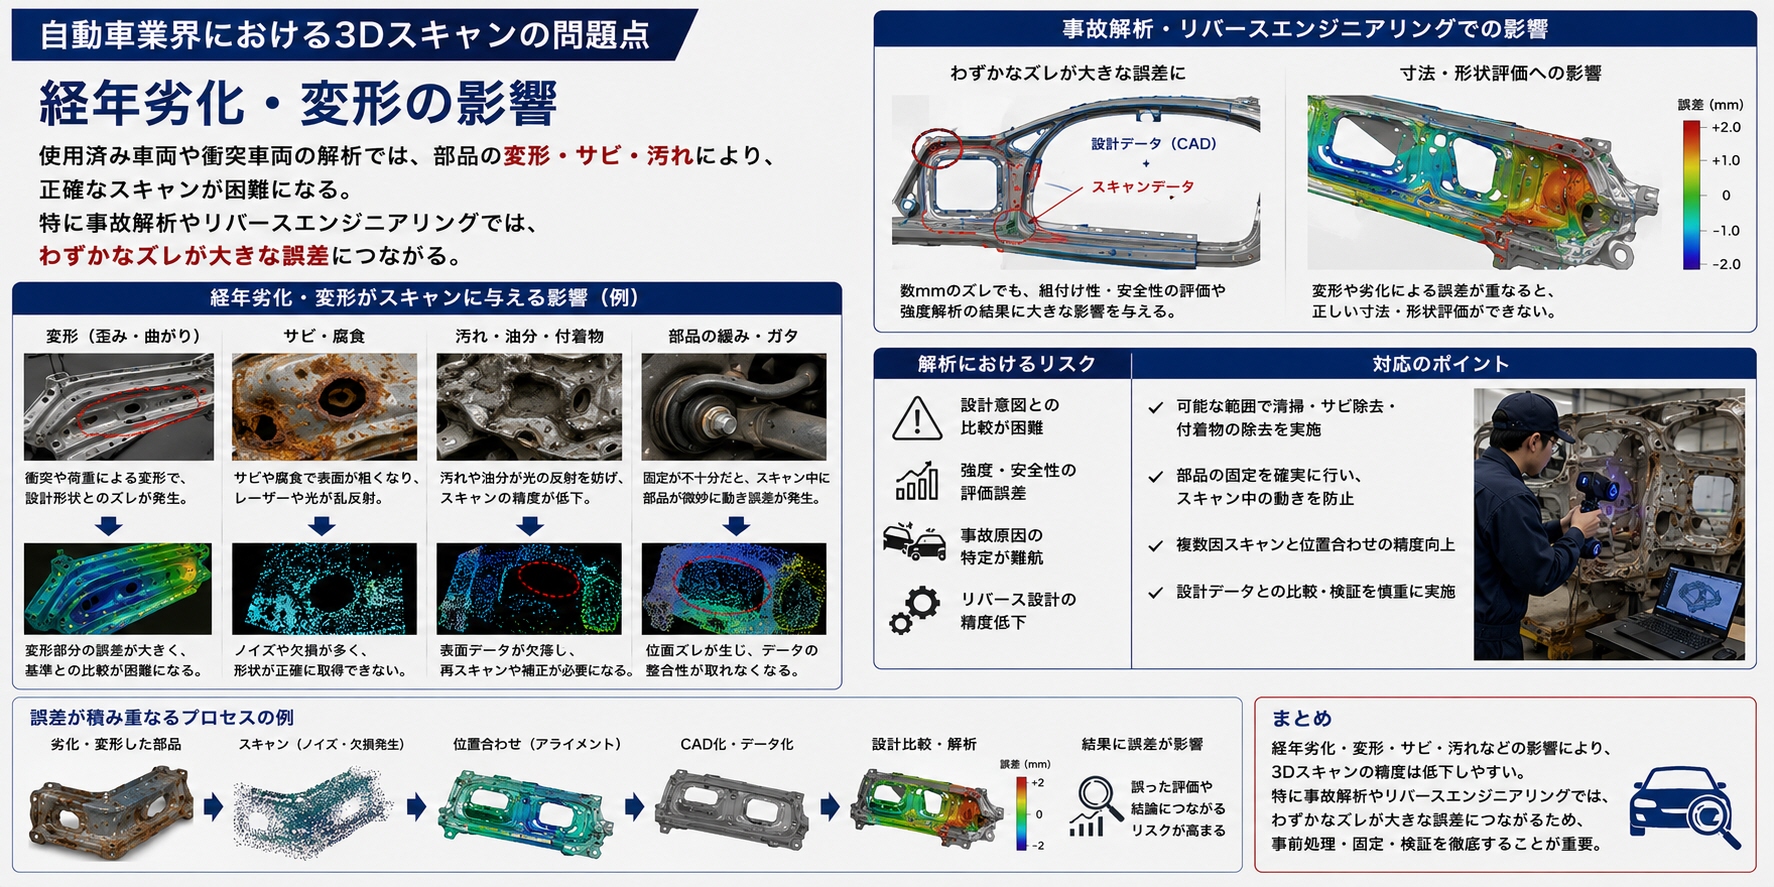
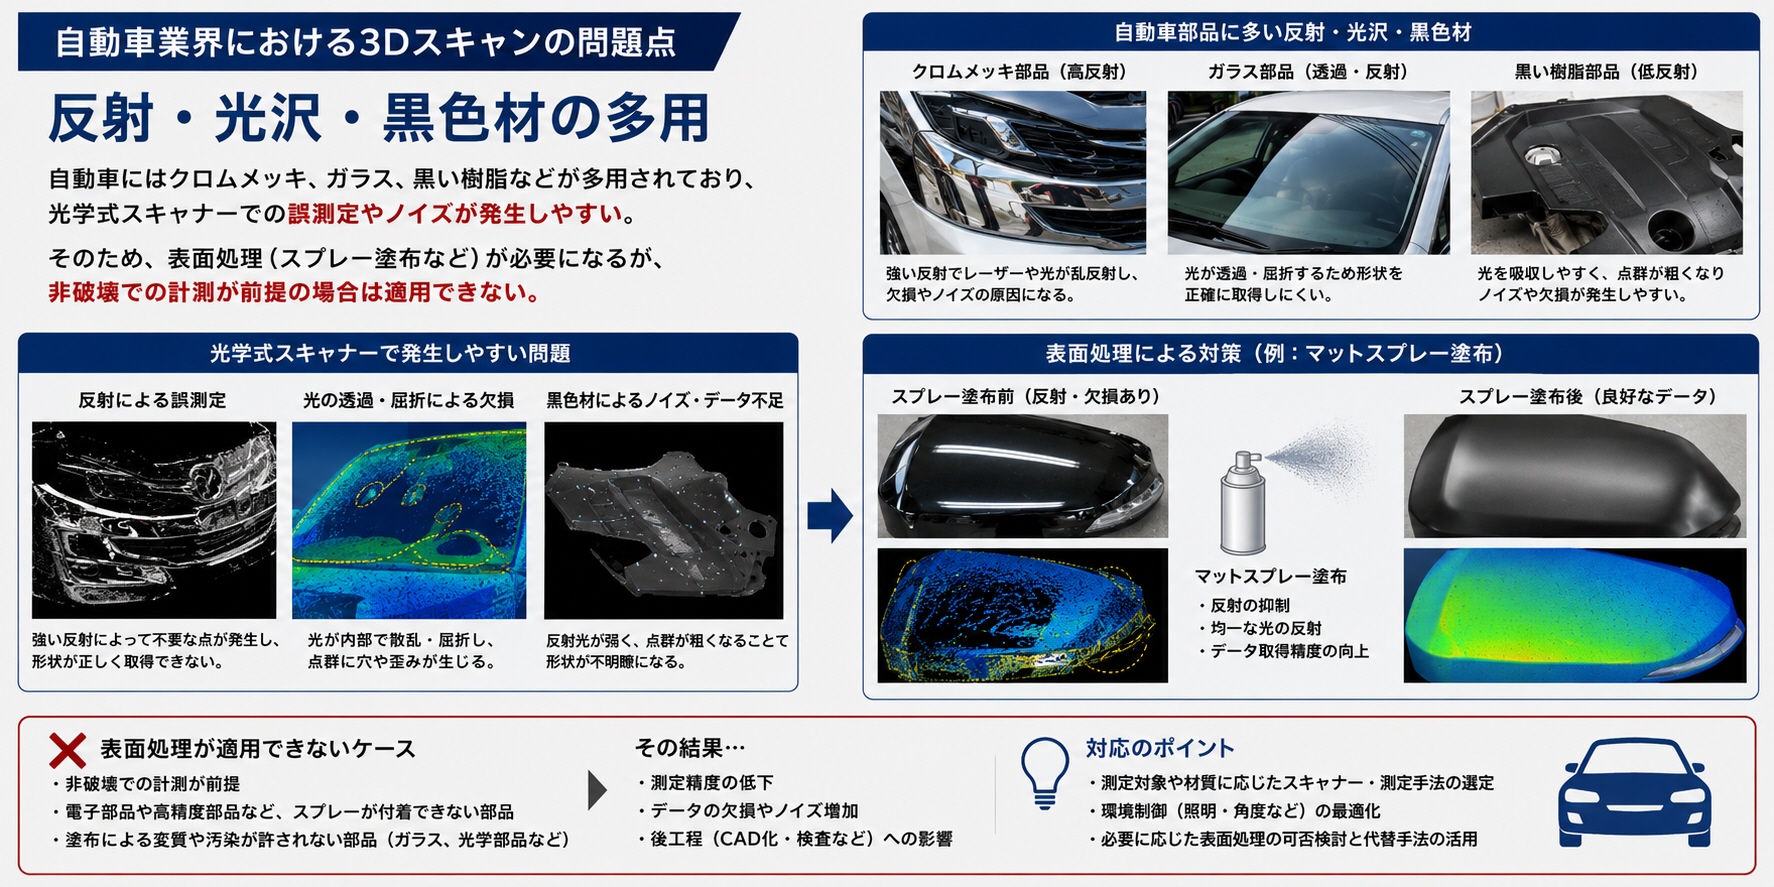
光学式スキャンの短所の一つは、対象物の表面状態や周囲の光環境に測定結果が左右されやすいことです。鏡面や金属光沢の強い部品では、照射した光が強く反射してカメラが正しく捉えられず、ノイズや欠損が発生する場合があります。また、黒色の表面は光を吸収しやすく、透明・半透明の材料では光が透過・屈折するため、正確な形状取得が難しくなります。さらに、直射日光や強い照明などの外乱光も測定精度を低下させる原因になります。対策として、測定環境の照明を調整したり、必要に応じてマットスプレーを使用したりする方法があります。安定した測定を行うには、材質や表面状態に合わせた事前準備と測定条件の設定が重要です。
立体物のスキャンの制限
2Dスキャナーの場合、厚みのある立体物や3Dオブジェクトをスキャンするのが難しいです。3Dスキャナーであれば立体物のスキャンが可能ですが、専用機器が必要です。
これらの長所と短所を理解して、使用目的に応じて適切なスキャナーを選ぶことが重要です。