
ブロー成形製品の形状データ採取
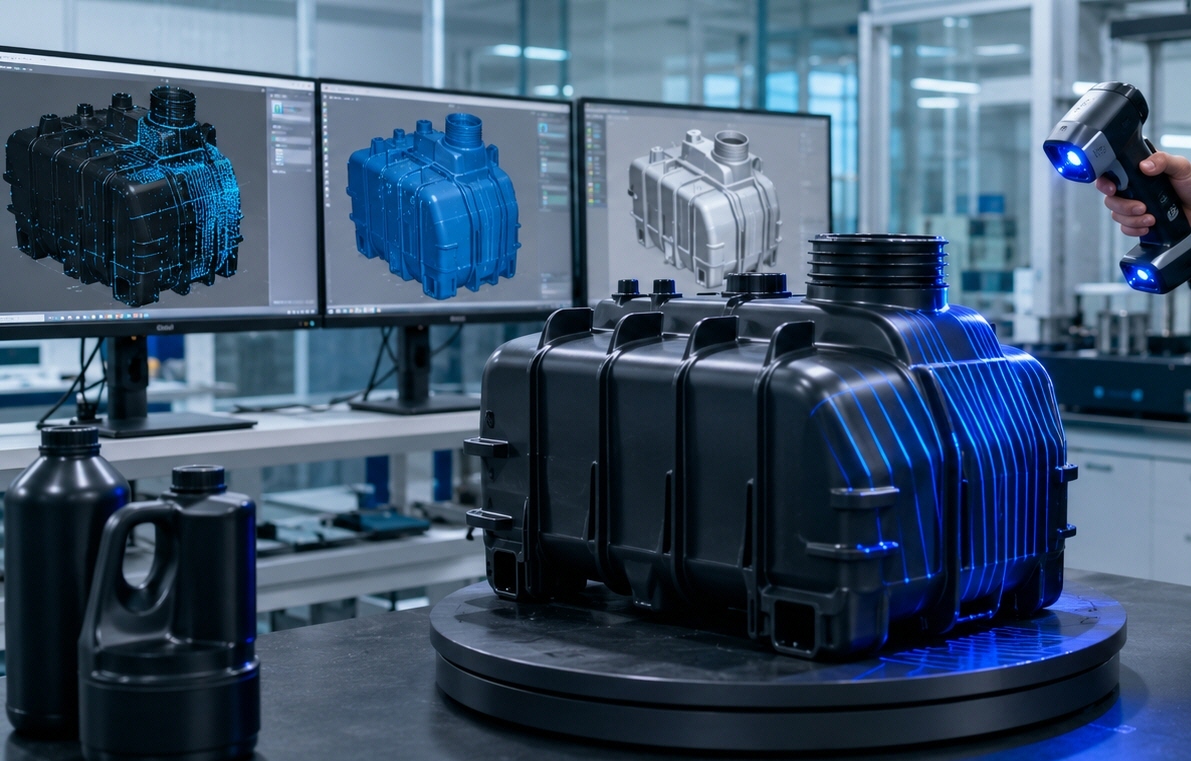
| ブロー成形現物の3Dスキャン |
 |
ブロー成形型は、ブロー成形と呼ばれる成形方法に使用される型のことです。ブロー成形は、プラスチックやガラスを用いて中空の製品を作るための製造プロセスで、ボトルや容器などの製品の製造に広く使用されています。
ブロー成形のプロセスでは、次のようなステップが行われます:
パリソン形成:
中空製品を作るための重要な最初の工程です。まず、ポリエチレンやポリプロピレンなどの熱可塑性樹脂を加熱して溶融させ、押出機からチューブ状に押し出します。この筒状の樹脂を「パリソン」と呼びます。形成されたパリソンは、柔らかく成形可能な状態のまま金型の間に配置され、金型を閉じて保持します。パリソンの肉厚、温度、長さ、押出速度などは、完成品の肉厚分布や強度、寸法精度、外観品質に大きく影響します。特に複雑な形状や大型製品では、部分ごとにパリソンの厚さを調整する「パリソンコントロール」が用いられます。その後、内部へ圧縮空気を吹き込み、パリソンを金型内面に密着させて目的の形状へ成形します。
ブロー成形:
チューブ状に形成されたパリソンを金型で挟み込み、型を閉じた状態で内部へ圧縮空気を吹き込みます。空気の圧力によって、加熱されて柔らかくなった樹脂が外側へ膨らみ、金型の内壁に沿って密着することで、ボトルやタンク、容器などの中空形状が形成されます。この工程では、空気圧、樹脂温度、金型温度、パリソンの肉厚などの条件管理が重要です。条件が適切でないと、肉厚のばらつき、変形、しわ、成形不足などが発生する場合があります。金型表面の形状や細かな凹凸も製品へ転写されるため、型の精度や表面状態も品質を左右します。十分に膨張・密着させた後は、金型内で冷却して樹脂を固化させ、形状を安定させてから製品を取り出します。
冷却と取り出し:
圧縮空気によって金型内壁に密着した樹脂を、その形状を保ったまま十分に冷却・固化させます。成形直後の樹脂は高温で柔らかいため、冷却が不十分な状態で取り出すと、変形や収縮、反り、寸法不良などが発生する原因になります。そのため、金型内部に設けられた冷却水路などを利用して効率よく熱を取り除き、製品が必要な剛性を持つまで温度を下げます。冷却が完了した後、金型を開いて成形品を取り出します。取り出した製品には、成形時に生じたバリや余分な部分が残ることがあるため、必要に応じてトリミングや仕上げ加工を行います。冷却時間や金型温度の適切な管理は、寸法精度、外観品質、生産サイクルの安定化に重要です。
ブロー成形型は、製品の最終形状や品質に直接影響を与えるため、設計や製造が非常に重要です。型の設計には、製品の形状、厚み、使用材料の特性などが考慮され、最適な冷却速度や仕上がりを確保するために慎重に作られます。
| <トップページ> |